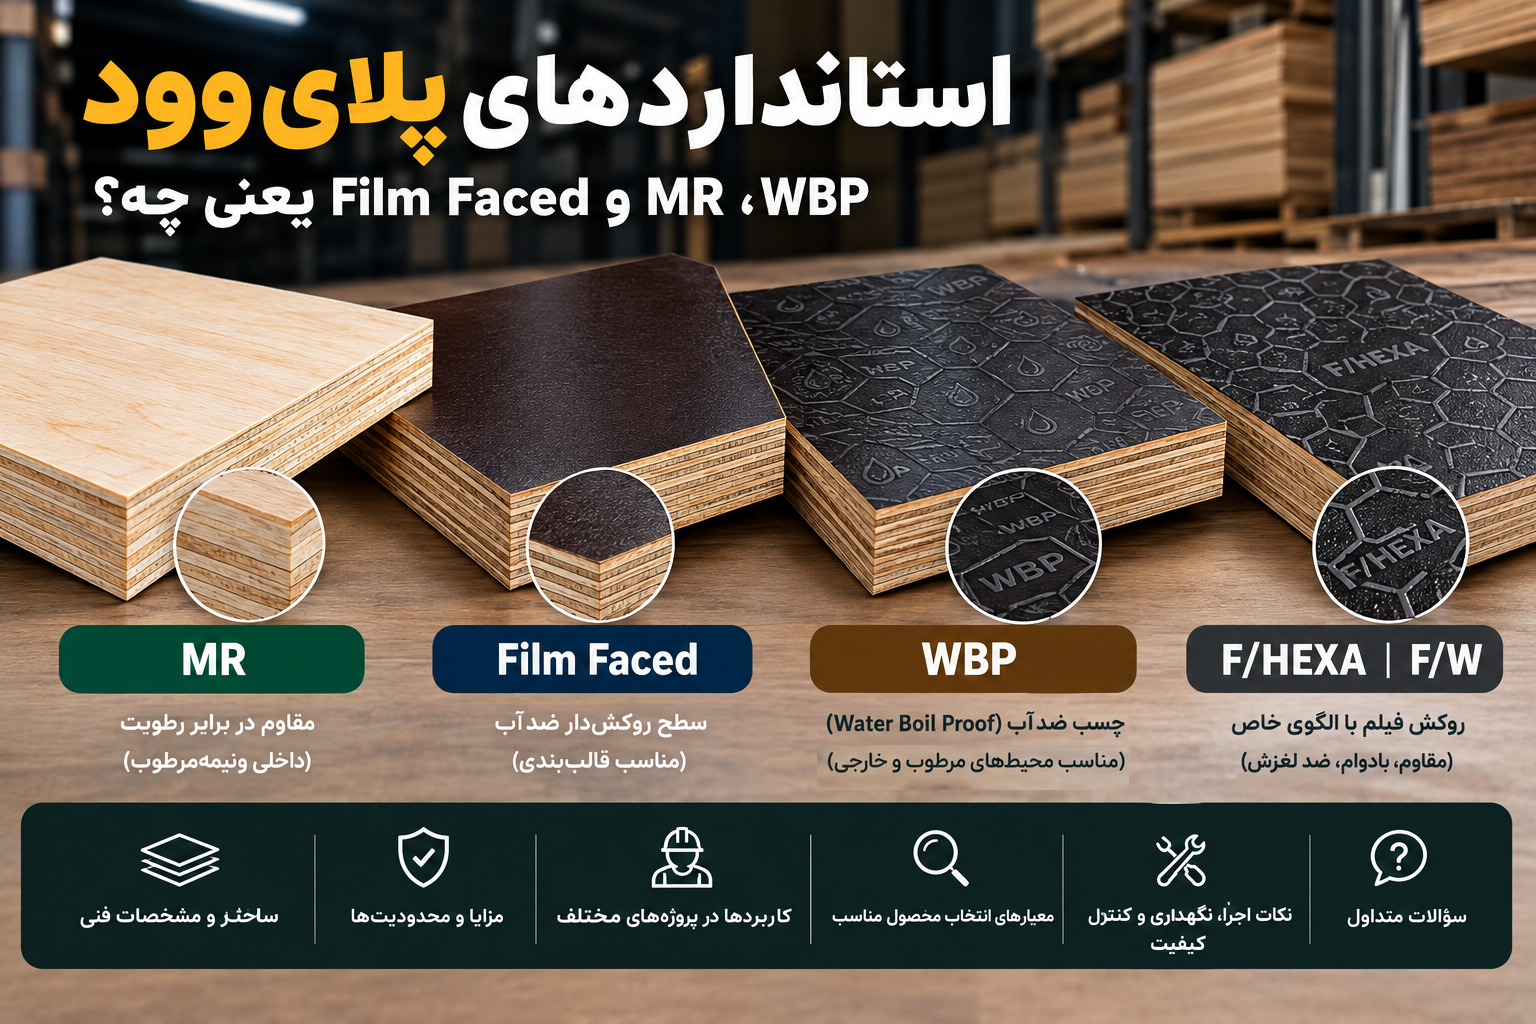
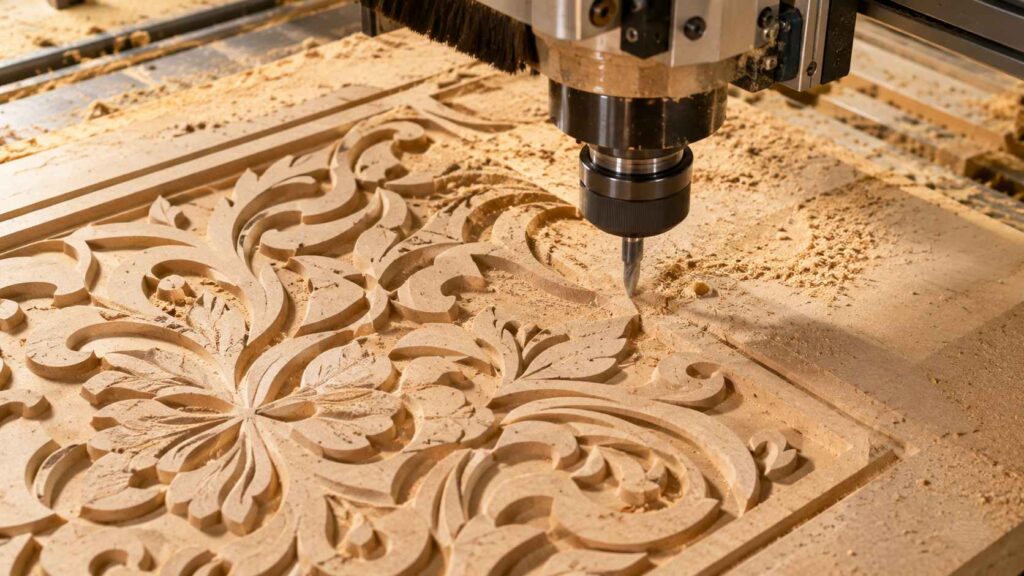
در کار با دستگاه CNC، نتیجه نهایی فقط به دقت برنامه و تنظیم دستگاه بستگی ندارد؛ نوع تختهای که زیر تیغ یا فرز قرار میگیرد، به همان اندازه در کیفیت برش، وضوح حکاکی، و عمر قطعه نهایی اثر میگذارد. تختهای که برای قالببندی بتن یا ساخت پالت کاملاً مناسب است، ممکن است در کار CNC دقیق، لبپَره بزند، سطح ناهموار بدهد یا جزئیات ریز طراحی را از بین ببرد. از طرف دیگر، انتخاب تختهای گرانتر از نیاز واقعی پروژه، هزینه را بدون دلیل فنی بالا میبرد.
در این راهنما، تفاوت رفتار انواع تخته (MDF، پلایوود، OSB و نئوپان) زیر دستگاه CNC را بررسی میکنیم، مزایا و محدودیتهای هرکدام را مشخص میکنیم، و نشان میدهیم برای چه نوع پروژه CNC (از تابلوسازی و دکوراسیون تا قطعات صنعتی) کدام گزینه انتخاب منطقیتری است. این محتوا بخشی از خوشه «انتخاب متریال بر اساس پروژه» در این سایت است و تکمیلکننده مقالات پیشین درباره تفاوت نئوپان، MDF و OSB است؛ در اینجا تمرکز مشخصاً روی رفتار این متریالها زیر برش و حکاکی CNC است.
چرا انتخاب تخته مناسب برای CNC اهمیت دارد؟
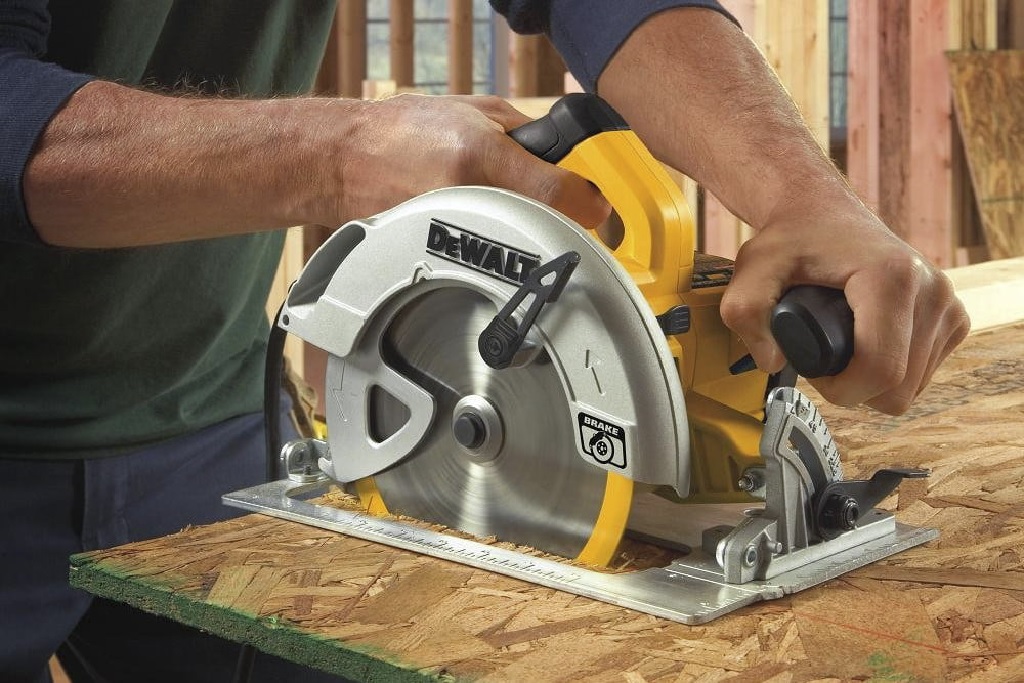
- در برش CNC، تیغ یا فرز با سرعت و عمق ثابت حرکت میکند؛ اگر تراکم و یکنواختی تخته در نقاط مختلف سطح متفاوت باشد، نتیجه برش هم در نقاط مختلف متفاوت خواهد بود (جایی تمیز، جایی با لبپَره یا سوختگی).
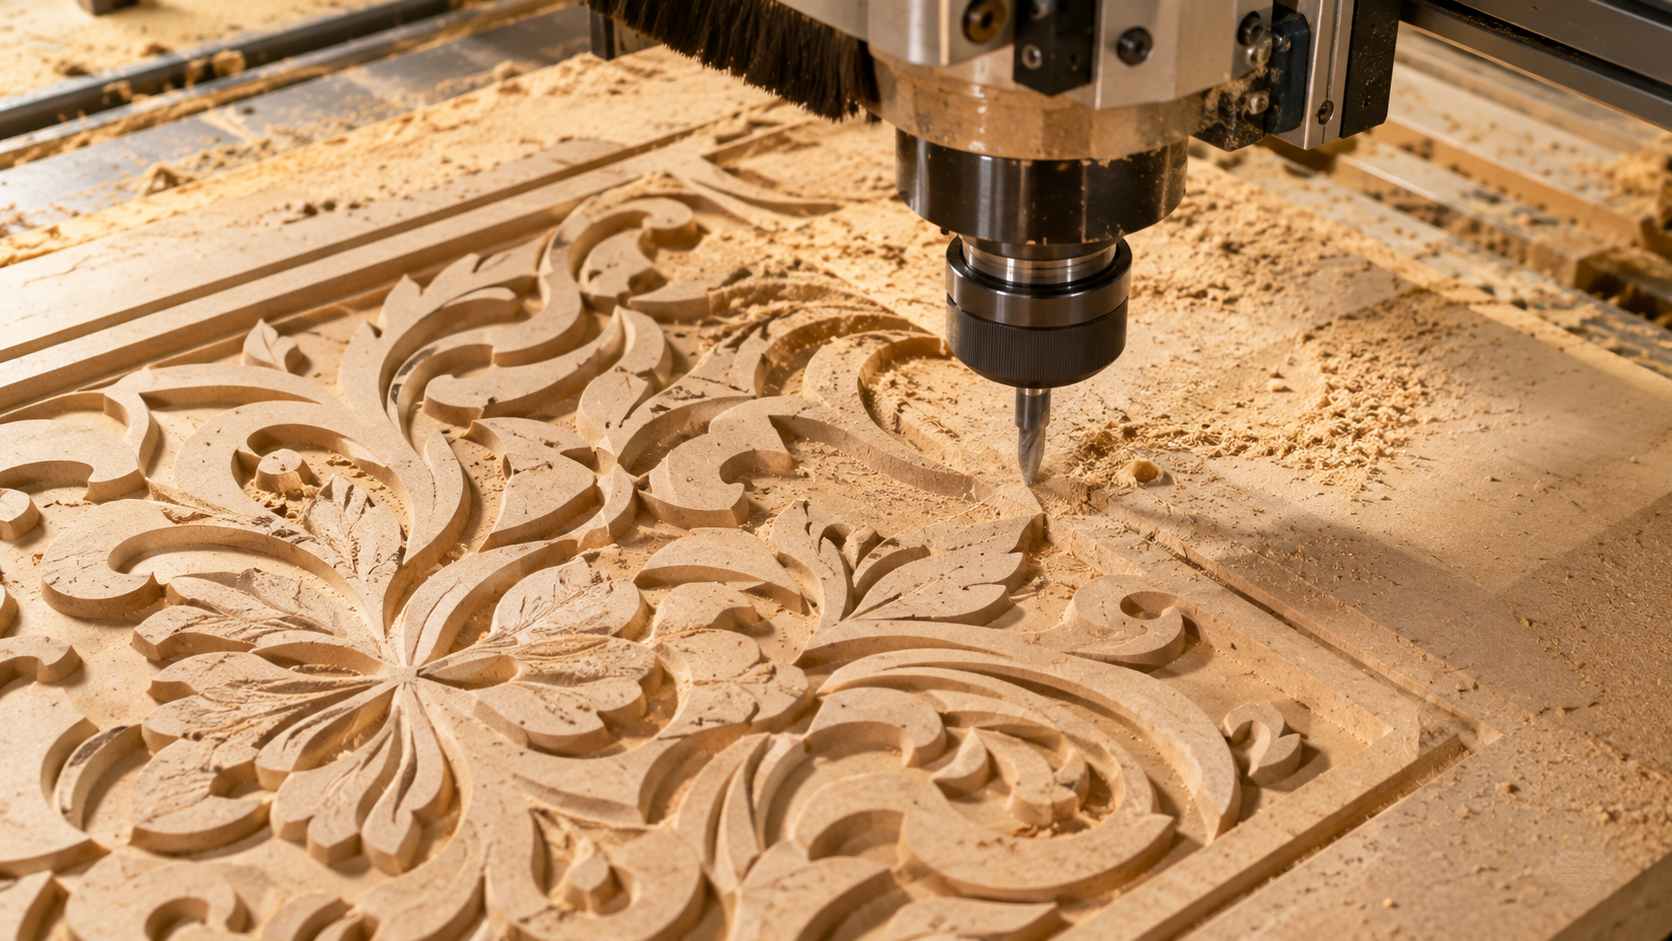
- در حکاکی یا برش جزئیات ریز (مانند طراحیهای تزئینی یا حروف کوچک)، ساختار داخلی تخته (یکدست یا دانهدانه) مستقیماً روی وضوح و تیزی خطوط اثر میگذارد.
- برای قطعاتی که بعداً رنگ، روکش یا پوشش میخورند، صافی سطح پس از برش CNC، میزان کار اضافه برای آمادهسازی سطح پیش از رنگ یا روکش را تعیین میکند.
- انتخاب نادرست تخته، معمولاً نه در لحظه خرید بلکه هنگام اجرای برش روی دستگاه، بهصورت ضایعات بالا، توقف کار برای تنظیم مجدد سرعت فرز، یا کیفیت پایین قطعه نهایی خودش را نشان میدهد.
ساختار و ویژگیهای فنی موردنیاز تخته برای برش و حکاکی CNC
برای کار CNC، چند ویژگی فنی اهمیت بیشتری نسبت به مصارف دیگر چوب و تخته دارد:
- یکنواختی تراکم در عمق ماده: برخلاف کاربردهایی مثل قالببندی که فقط سطح رویی مهم است، در CNC تیغ از عمق ماده عبور میکند؛ پس تراکم یکنواخت در تمام ضخامت، نه فقط سطح، کیفیت برش را تعیین میکند.
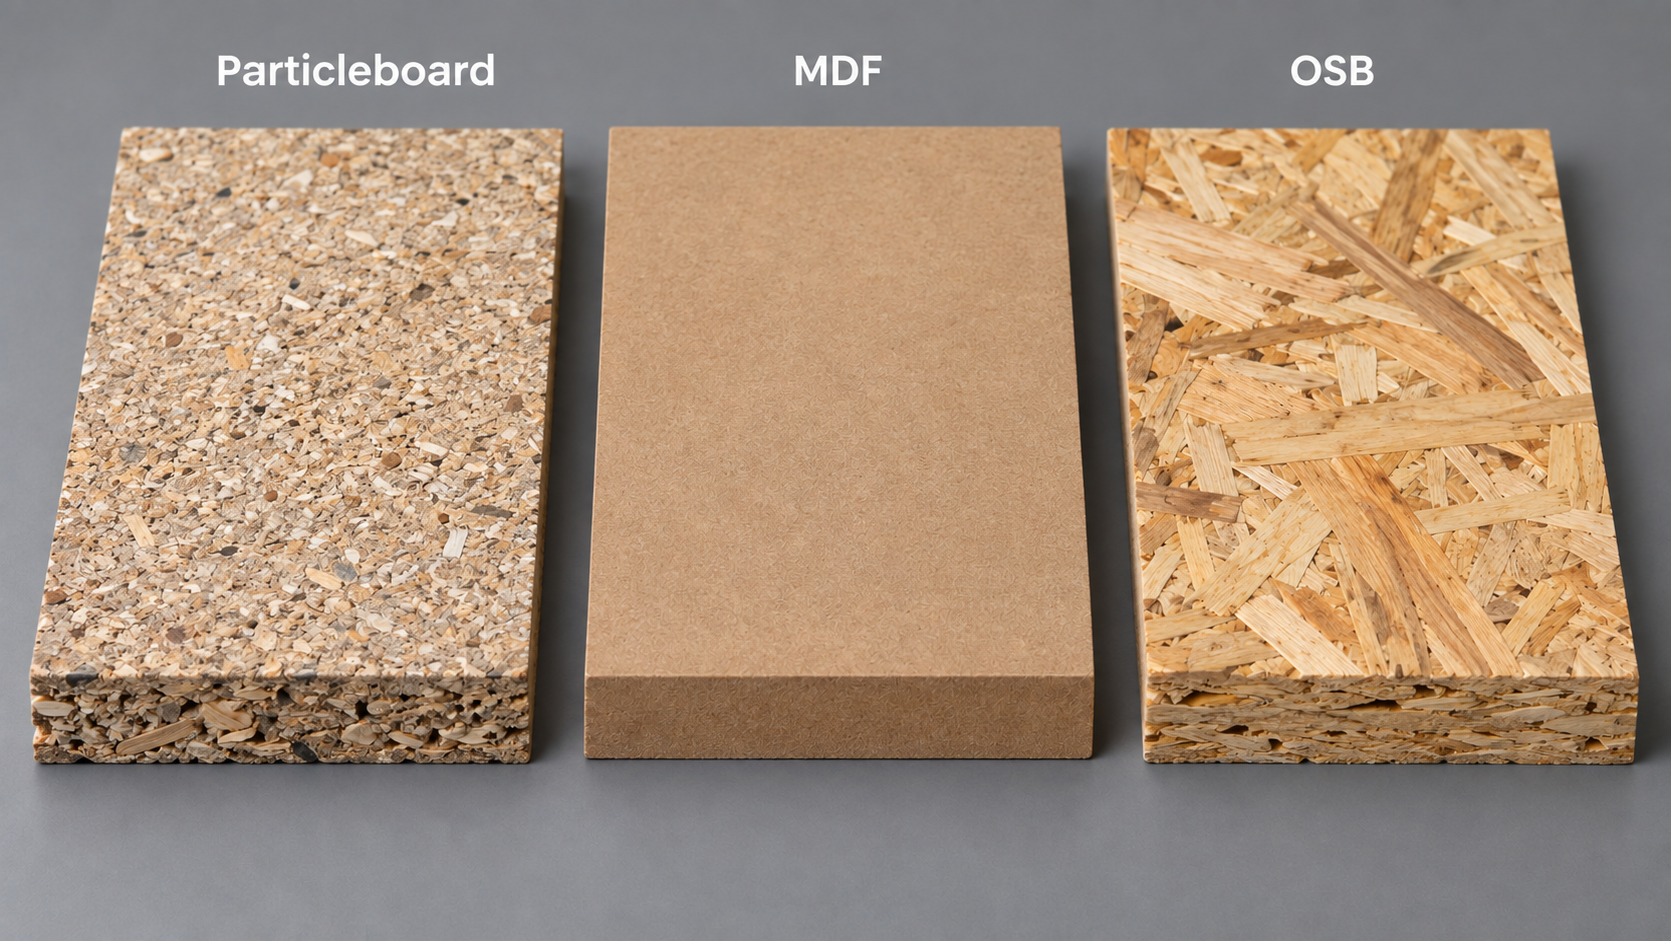
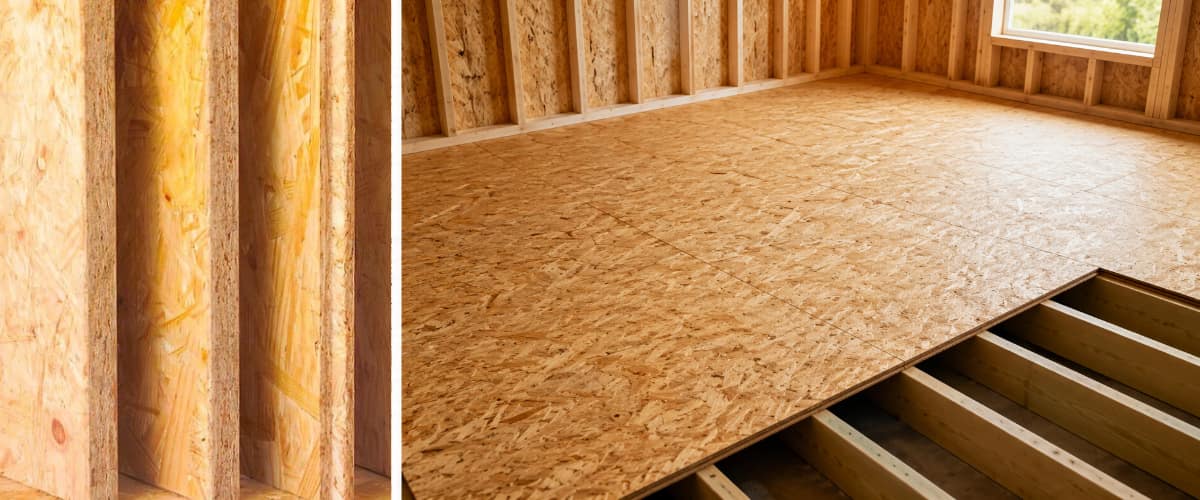
- عدم وجود ساختار دانهای بزرگ یا جهتدار قوی: موادی با الگوی دانه یا تراشه بزرگ (مانند OSB)، باعث میشوند برش در جهتهای مختلف رفتار متفاوتی داشته باشد که برای طراحیهای پیچیده مطلوب نیست.
- ثبات ابعادی پس از برش: تخته باید پس از برش دچار تاببرداشتن یا تغییر شکل نشود، چون قطعات CNC معمولاً باید در اندازه و تلرانس دقیق باقی بمانند.
- سطح یکدست برای تنظیم فرز: سطحی با افتوخیز کم، امکان تنظیم دقیقتر عمق فرز و برش یکنواخت در کل مسیر برنامهریزیشده را فراهم میکند.
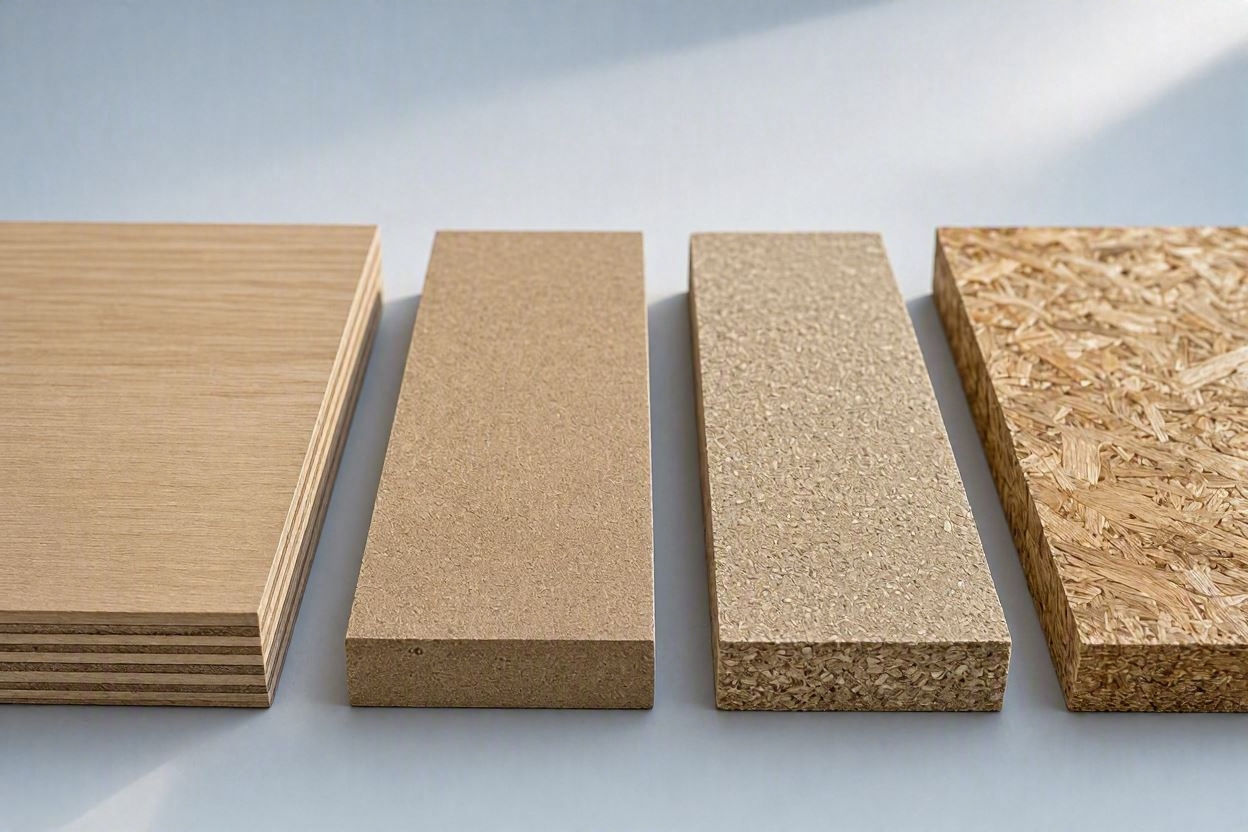
مقایسه MDF، پلایوود، OSB و نئوپان برای کار CNC
| نوع تخته | رفتار زیر برش/حکاکی CNC | مناسب برای جزئیات ریز؟ | نقطه ضعف اصلی در CNC |
| MDF | برش و حکاکی تمیز، لبه یکدست، تراکم یکنواخت در عمق | بله، از بهترین گزینهها برای جزئیات ریز | حساسیت بالا به رطوبت؛ گرد و غبار برش ریزتر و بیشتر |
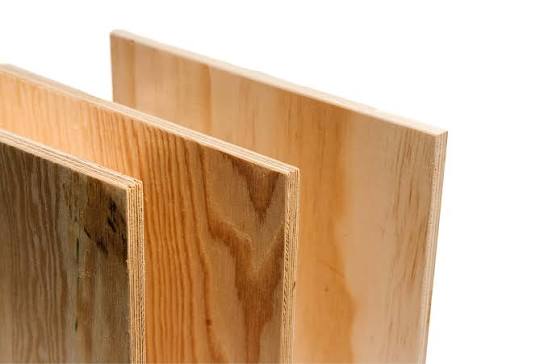
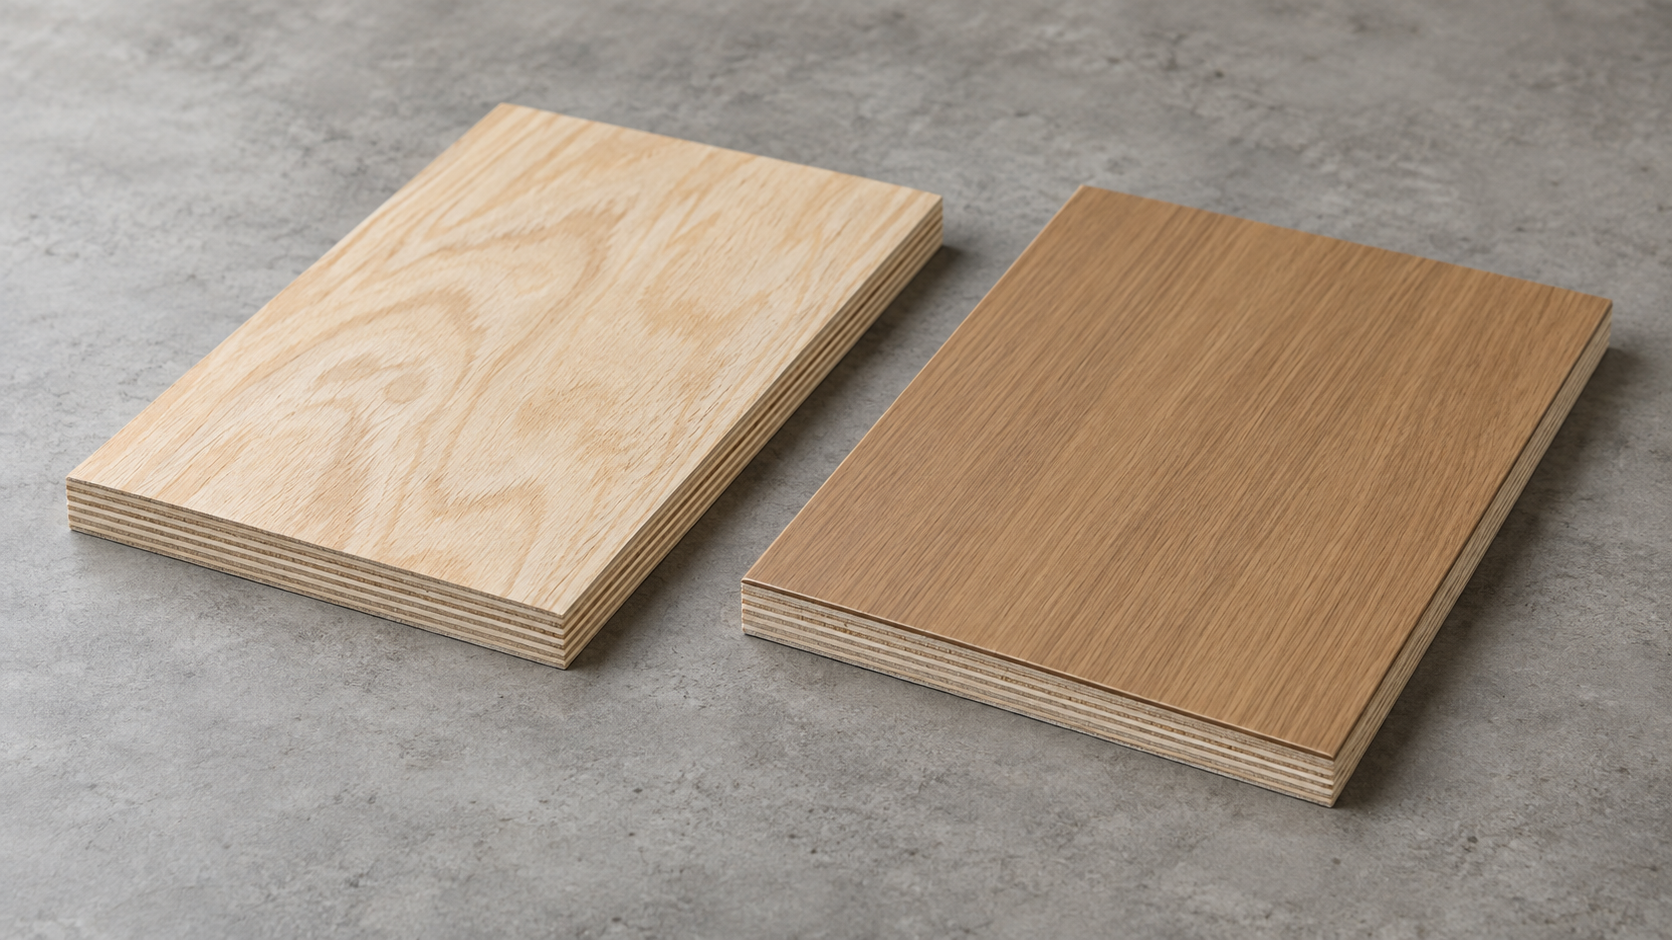
| پلایوود (بهویژه گرید لایههای ریز و یکنواخت) | برش نسبتاً تمیز، استحکام بالاتر از MDF، اما لایههای کناری گاهی در برشهای ریز دیده میشوند | متوسط تا خوب (بسته به کیفیت و تعداد لایه) | لبپَرهخوردگی لایهها در جزئیات بسیار ریز یا برش منحنی تند |
| نئوپان (ملامینه یا خام) | برش قابلقبول برای قطعات ساده، اما لبه نیاز به روکش یا پرداخت اضافه دارد | معمولاً مناسب جزئیات ریز نیست | ساختار دانهای داخلی، لبپَره در برشهای ظریف |
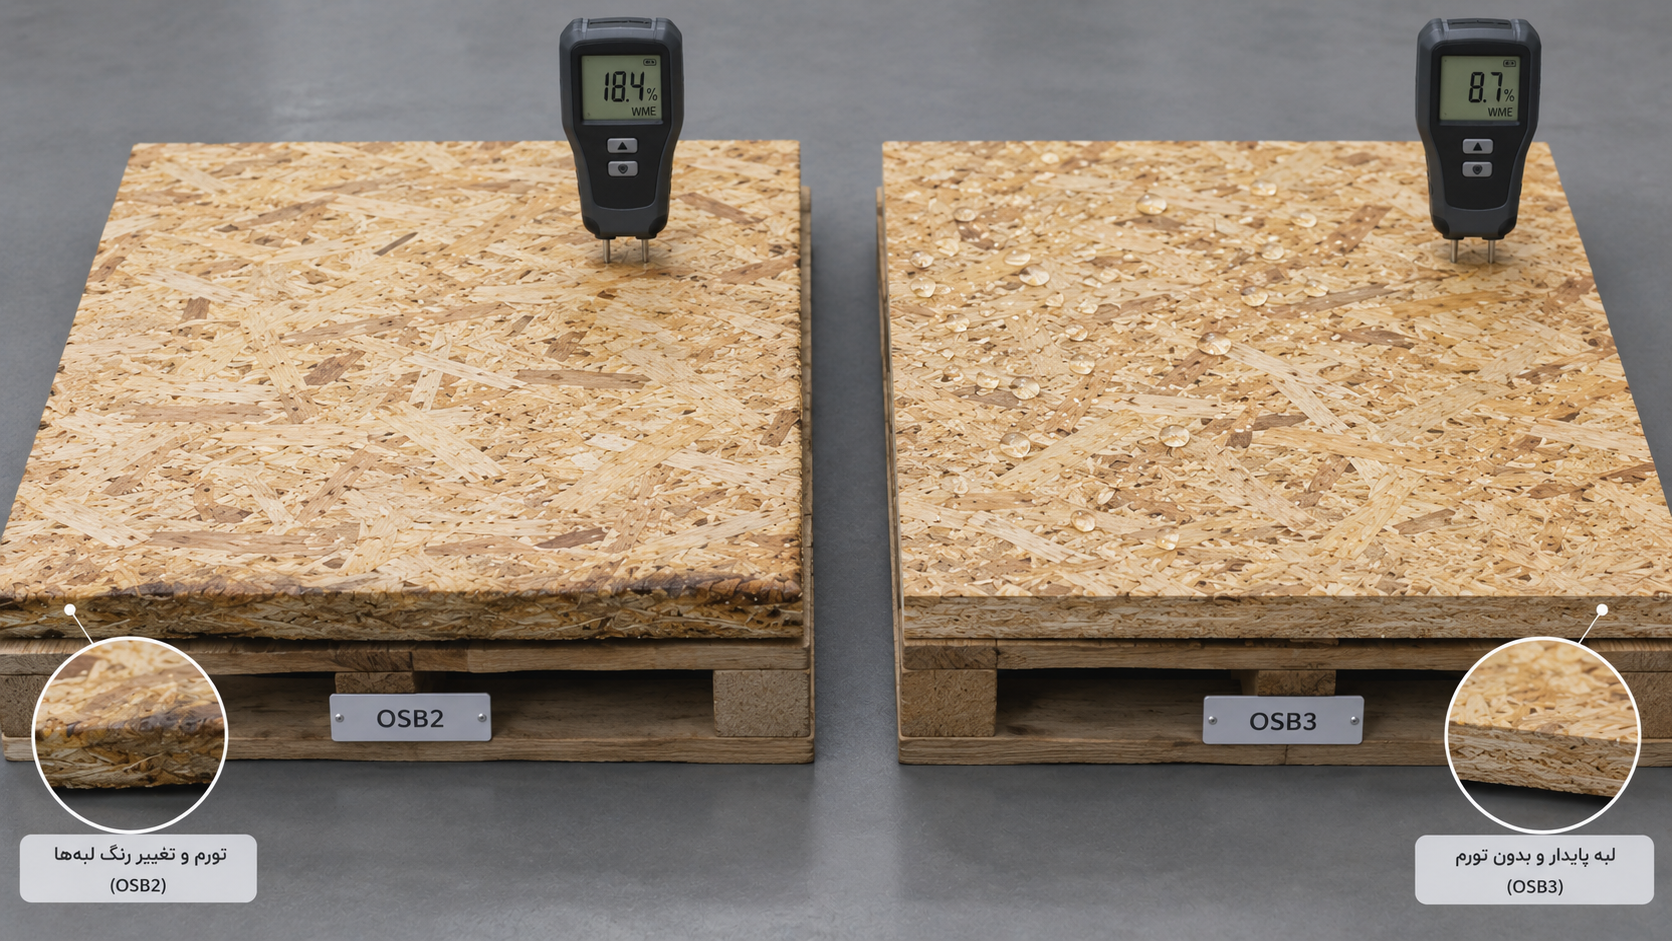
| OSB | برش ممکن است، اما سطح و لبه ناهموار؛ عمدتاً برای برشهای ساده و درشت | خیر، اصلاً گزینه مناسبی برای جزئیات نیست | ساختار تراشه بزرگ، سطح ناصاف، مناسب نبودن برای حکاکی یا طراحی دقیق |
بهطور خلاصه، در اکثر کارگاههای CNC، MDF برای جزئیات ریز و حکاکی دقیق، و پلایوود گرید مناسب برای قطعاتی که علاوه بر دقت برش به استحکام ساختاری هم نیاز دارند، دو گزینه اصلی هستند؛ نئوپان برای قطعات سادهتر با نیاز کمتر به جزئیات، و OSB عمدتاً برای کاربردهای درشت یا آزمایشی بهکار میرود.
چرا چوب طبیعی مانند تخته روسی یا چهارتراش گزینه اصلی CNC نیست؟
این مقاله عمداً روی ورقهای مهندسیشده (MDF، پلایوود، OSB، نئوپان) تمرکز دارد، نه چوب طبیعی مانند تخته های روسی یا ایرانی؛ دلیل این موضوع فنی است، نه نادیده گرفتن این گزینهها:
- عدم یکنواختی ضخامت و ابعاد: تخته روسی و چهارتراش معمولاً در تلرانس ساختمانی/بنایی برش و دستهبندی میشوند، نه در تلرانس دقیق صنعت مبلمان یا CNC؛ همین اختلاف چند میلیمتری ضخامت بین تختهها، برنامه عمق فرز را که بر اساس ضخامت ثابت تنظیم شده، بههم میزند.
- جهت الیاف و رفتار نامتقارن برش: در چوب طبیعی، برش همراستا با الیاف و برش عمود بر الیاف نتیجه کاملاً متفاوتی میدهد (یکی تمیز، دیگری مستعد شکافتن)؛ در طراحیهای پیچیده که مسیر فرز در جهات مختلف حرکت میکند، این رفتار نامتقارن کنترل کیفیت را سخت میکند.
- رطوبت و تغییر ابعاد پس از برش: چوب طبیعی (بهخصوص اگر هواخشک باشد، نه کورهخشک با رطوبت پایین و یکنواخت) پس از برش دقیق، با تغییر رطوبت محیط تاب برمیدارد یا اندازهاش جزئی تغییر میکند؛ این موضوع برای قطعاتی با تلرانس دقیق (مانند اتصالات یا قطعات جفتشونده) مشکلساز است.
- گرهها: گرههای زنده یا مرده باعث تغییر ناگهانی سختی ماده زیر فرز میشوند و میتوانند لبه تیز ابزار را بشکنند یا باعث پَرش ابزار (tool deflection) شوند؛ چیزی که در MDF یا پلایوود یکدست عملاً وجود ندارد.
- محدودیت عرض: تخته روسی و چهارتراش معمولاً بهصورت الوار باریک (حدود ۱۵ تا ۲۰ سانتیمتر) عرضه میشوند، نه ورق بزرگ؛ برای اکثر طراحیهای CNC که روی یک ورق یکپارچه برنامهریزی میشوند، این محدودیت عملاً مانع استفاده مستقیم است، مگر با چسباندن یا فینگرجوینت به ورق بزرگتر که خودش یک مرحله آمادهسازی اضافه است.
با این حال، یک استثنای واقعی وجود دارد: در منبتکاری و قطعات مبلمان فاین، از چوب طبیعی کورهخشک و بدون گره (نه چهارتراش معمولی بازار) برای CNC استفاده میشود، اما با آمادهسازی و انتخاب ویژه (گزینش تخته بدون گره، پایدارسازی رطوبت، و گاهی چسباندن به پانل یکدست)، نه بهعنوان جایگزین مستقیم و بدون آمادهسازی ورق مهندسیشده.
مزایا و محدودیتهای هر نوع تخته در CNC
- MDF
- مزیت: سطح یکدست و بدون دانه، مناسبترین گزینه برای حکاکی سهبعدی، خطوط ظریف و قطعاتی که بعداً رنگ میشوند.
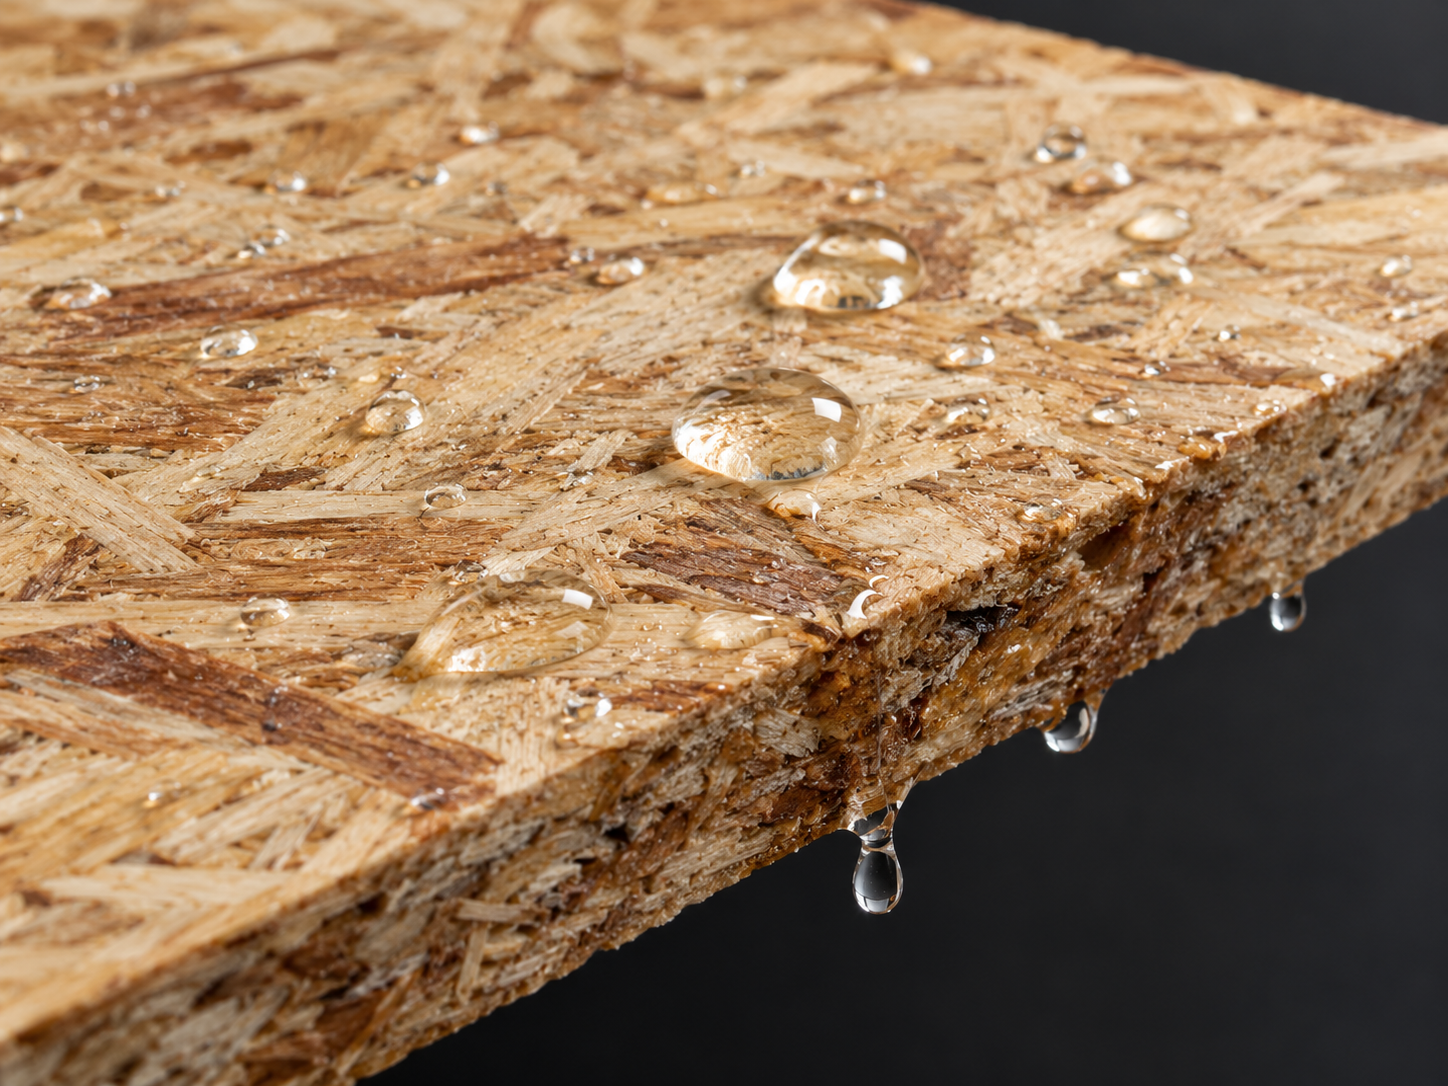
- محدودیت: در تماس با رطوبت بهسرعت متورم و بیدوام میشود؛ برای قطعات بیرونی یا محیط مرطوب بدون پوشش محافظ مناسب نیست.
- پلایوود
- مزیت: استحکام و مقاومت بالاتر در برابر ضربه و خمشدن نسبت به MDF؛ برای قطعاتی که علاوه بر ظاهر، باید بار هم تحمل کنند (مانند قفسه یا سازههای تزئینی-کاربردی) گزینه بهتری است.
- محدودیت: کیفیت نتیجه CNC بهشدت به گرید و یکنواختی لایهها بستگی دارد؛ پلایوود کمکیفیت با لایههای نامنظم، در برشهای ریز نتیجه نامرتبتری میدهد.
- نئوپان
- مزیت: قیمت پایینتر، مناسب قطعاتی با طراحی ساده و بدون جزئیات پیچیده (مانند بدنه ساده مبلمان اداری).
- محدودیت: لبه بعد از برش معمولاً نیاز به روکش یا نوارلبه دارد و در جزئیات ریز، نتیجه مطلوبی نمیدهد.
- OSB
- مزیت: قیمت پایین و دسترسی آسان، فقط برای کاربردهای آزمایشی یا قطعات بسیار ساده و درشت.
- محدودیت: اصلاً برای حکاکی، طراحی تزئینی یا قطعاتی با ظاهر نهایی مهم مناسب نیست.
انتخاب تخته مناسب بر اساس نوع پروژه
- تابلوسازی و حکاکی تزئینی (لوگو، حروف، طراحیهای ریز): MDF با چگالی متوسط به بالا، بهدلیل یکنواختی و توانایی حفظ جزئیات ریز، معمولاً بهترین انتخاب است.
- مبلمان و قطعات دکوراسیون داخلی با نیاز به استحکام (مانند قفسه یا پایه میز): پلایوود گرید مناسب، ترکیب بهتری از دقت برش و استحکام ساختاری ارائه میدهد.
- نمونهسازی و تست طراحی پیش از تولید نهایی: نئوپان یا MDF اقتصادیتر، برای تست سریع طراحی روی دستگاه، بدون صرف هزینه بالا، کافی است.
- قطعات صنعتی ساده یا پایههای موقت که ظاهر نهایی اولویت نیست: OSB یا نئوپان خام، صرفاً بهدلیل هزینه پایین، قابل استفاده است؛ اما برای هیچکدام از این دو نباید انتظار دقت جزئیات بالا داشت.
- قطعاتی که در محیط مرطوب یا بیرونی نصب میشوند: در این حالت، باید همزمان با انتخاب تخته مناسب CNC، به مقاومت رطوبتی هم توجه کرد؛ MDF معمولی گزینه مناسبی نیست و باید به سراغ گرید مقاوم به رطوبت یا پوشش محافظ رفت.
معیارهای انتخاب محصول مناسب
- چگالی و یکنواختی اعلامشده از فروشنده: برای MDF و پلایوود، چگالی بالاتر و یکدستتر، معمولاً بهمعنای برش و حکاکی تمیزتر است؛ از فروشنده مشخصات چگالی را بخواهید، نه فقط ضخامت.
- ضخامت متناسب با طراحی: برای حکاکی عمیق یا برشهای داخلی ظریف، ضخامت باید با عمق طراحی هماهنگ باشد؛ ضخامت کم برای طراحی عمیق، ریسک شکستگی قطعه را بالا میبرد.
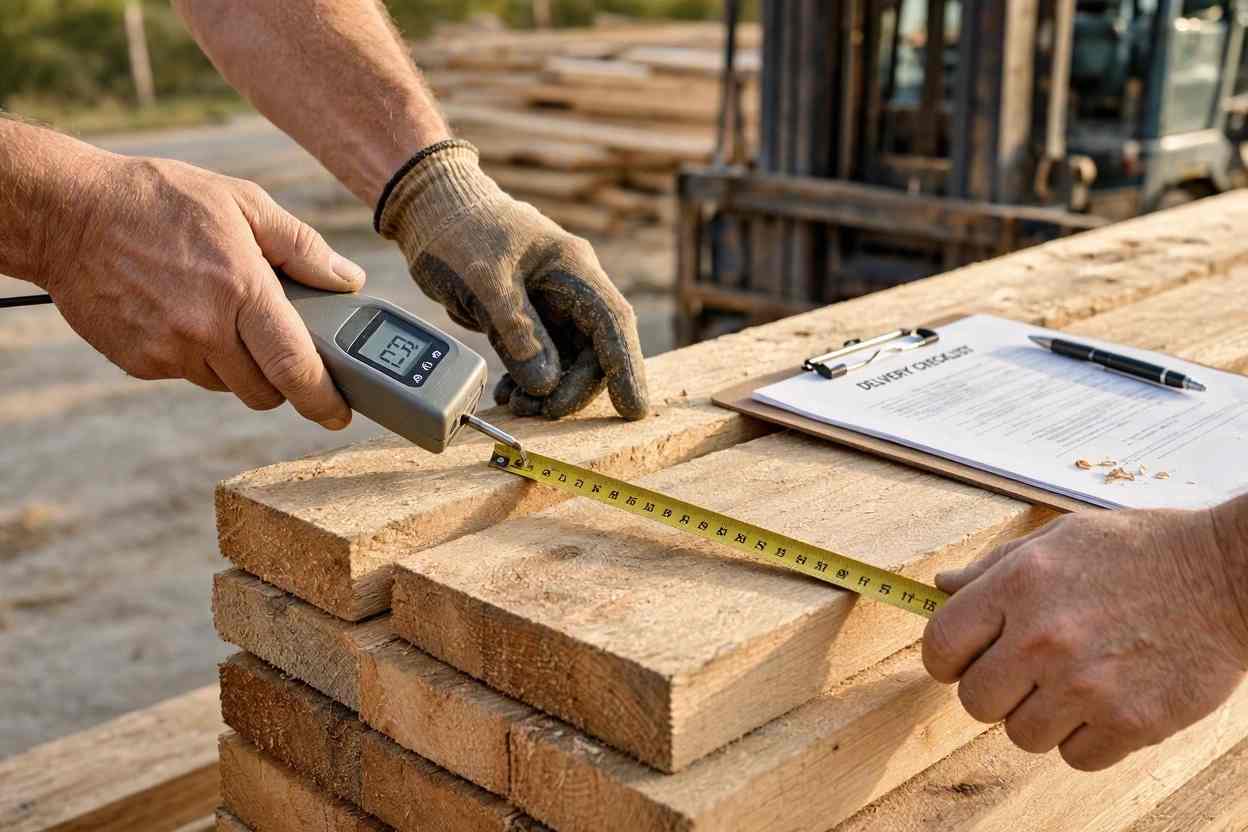
- رطوبت تخته پیش از برش: تختهای با رطوبت بالاتر از حد استاندارد، هم کیفیت برش را پایین میآورد و هم بعد از برش ممکن است تاب بردارد؛ بررسی رطوبت پیش از شروع کار (بهویژه برای سفارشهای حجمی) توصیه میشود.
- یکنواختی ضخامت در کل ورق: اختلاف ضخامت بین نقاط مختلف یک ورق، باعث میشود عمق فرز در نقاطی بیش از حد یا کمتر از حد برنامهریزیشده عمل کند.
- سازگاری با نوع پوشش یا رنگ نهایی: اگر قطعه نهایی قرار است رنگ یا روکش شود، سطح MDF یا پلایوود روکشدار معمولاً نتیجه یکدستتری نسبت به نئوپان ملامینه (که خودش پوشش نهایی دارد) میدهد.
نکات اجرا، تنظیم دستگاه و نگهداری تخته برای نتیجه بهتر
- تنظیم سرعت فرز متناسب با نوع تخته: سرعت مناسب برای MDF معمولاً با سرعت مناسب برای پلایوود یا نئوپان یکسان نیست؛ تنظیم نادرست سرعت، باعث سوختگی لبه یا لبپَرهخوردگی میشود.
- تست برش روی نمونه کوچک پیش از اجرای کامل طراحی: بهخصوص برای محمولههای جدید یا تخته با گرید نامشخص، یک تست کوچک روی گوشه ورق، از ضایعات روی کل طراحی جلوگیری میکند.
- نگهداری تخته در محیط خشک و تراز پیش از برش: نگهداری نامناسب (رطوبت بالا یا تکیهدادن طولانیمدت) میتواند پیش از رسیدن به دستگاه، تخته را تاب بدهد و دقت برش را از همان ابتدا پایین بیاورد.
- تنظیم مسیر خروج گرد و غبار برای MDF : گرد حاصل از برش MDF ریزتر و حجیمتر از پلایوود یا نئوپان است؛ سیستم مکش دستگاه باید متناسب با این موضوع تنظیم شود تا هم کیفیت برش و هم ایمنی کارگاه حفظ شود.
- بررسی لبه بعد از برش برای تصمیم روکش یا پرداخت: برای نئوپان و در مواردی پلایوود، لبه برشخورده معمولاً نیاز به نوارلبه یا پرداخت اضافه دارد که باید در زمانبندی و هزینه پروژه از ابتدا لحاظ شود.
سؤالات متداول
۱. برای کار CNC، MDF همیشه بهتر از پلایوود است؟ نه در همه موارد؛ برای جزئیات ریز و حکاکی، MDF معمولاً نتیجه تمیزتری میدهد، اما برای قطعاتی که باید بار یا ضربه تحمل کنند، پلایوود گرید مناسب انتخاب بهتری است.
۲. آیا OSB را میتوان به هیچوجه برای CNC استفاده کرد؟ برای برشهای بسیار ساده و درشت، در کاربردهای آزمایشی یا غیرنمایشی، قابل استفاده است؛ اما برای حکاکی یا طراحیهای با جزئیات، گزینه مناسبی نیست.
۳. چرا بعضی قطعات CNC بعد از برش، لبپَره میزنند؟ معمولاً ترکیبی از سرعت نامناسب فرز، تیزی ناکافی ابزار برش، و ساختار نامناسب تخته (ساختار دانهای بزرگ یا لایههای نامنظم) باعث این مشکل میشود.
۴. برای قطعاتی که قرار است رنگ شوند، کدام تخته نتیجه بهتری میدهد؟ MDF بهدلیل سطح یکدست و بدون دانه، معمولاً سطح آمادهتری برای رنگآمیزی نسبت به نئوپان یا پلایوود ارائه میدهد؛ هرچند آمادهسازی سطح در هر سه مورد لازم است.
۵. آیا باید برای هر محموله جدید تخته، تنظیمات دستگاه را دوباره بررسی کرد؟ توصیه میشود؛ چون حتی در یک نوع تخته، تفاوت بین محمولهها (چگالی، رطوبت، یکنواختی) میتواند روی نتیجه برش اثر بگذارد، بهخصوص برای طراحیهای با جزئیات بالا.
جمعبندی و پیشنهاد شایان وود
انتخاب تخته برای پروژه CNC، باید بر اساس نوع طراحی (ساده یا با جزئیات ریز)، نیاز به استحکام ساختاری، و شرایط محیطی قطعه نهایی انجام شود؛ نه صرفاً بر اساس قیمت واحد. برای حکاکی و جزئیات دقیق، MDF با چگالی و یکنواختی مناسب، و برای قطعات نیازمند استحکام، پلایوود گرید مرغوب، معمولاً انتخابهای منطقیتری نسبت به نئوپان یا OSB هستند.
شایان وود، با عرضه پلایوود و … با چگالی و یکنواختی مشخص و قابلاستعلام، به کارگاهها و استودیوهای CNC کمک میکند پیش از خرید حجمی، گزینه متناسب با نوع طراحی و دستگاه خودشان را انتخاب کنند. برای پروژههای حساس به جزئیات یا حجم بالای برش، مشورت با کارشناسان شایان وود پیش از سفارش نهایی، از ضایعات و توقف کار روی دستگاه در میانه پروژه جلوگیری میکند.